


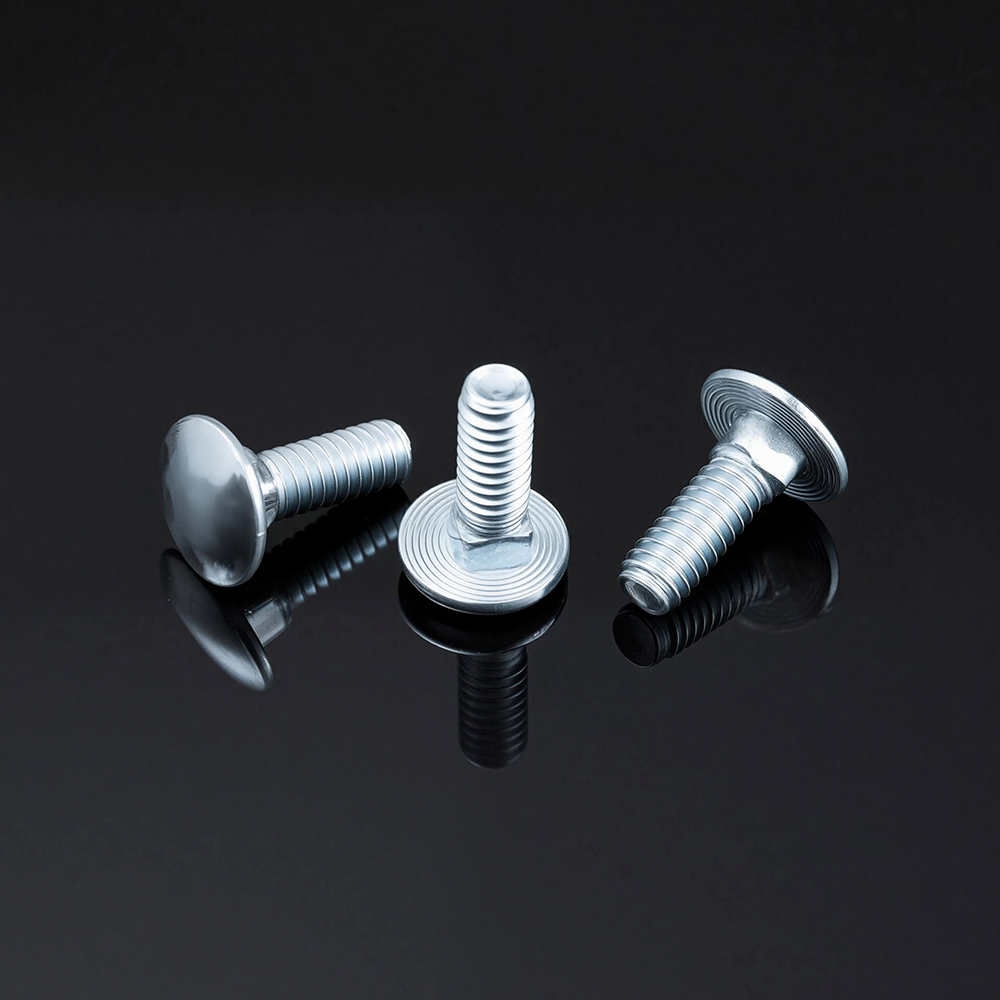



正方形のネックの埋め込み深さとヘッドの皿穴を一致させることで、針葉樹と広葉樹の引き抜き抵抗を最大化します
機械的性能 キャリッジボルト 木材の接合は基本的に、2 つの相互に依存する幾何学的パラメーターによって決まります。それは、四角い首の埋め込み深さ (回転防止のロックを提供します) と丸頭の皿穴の深さ (面一と荷重分散を制御します) です。木材の割れを引き起こさずに最大の引き抜き抵抗を達成するには、針葉樹と広葉樹の密度、圧縮強度、破損モードが異なるため、針葉樹と広葉樹に対して異なる戦略が必要です。
1. 木材基材の特性: 針葉樹と広葉樹
木材の密度と強度の根本的な違いは、ボルトの埋め込みと皿穴に対する各下地の反応に直接影響します。次の表は、主要な構造特性を比較しています。
| プロパティ | 針葉樹 (松、トウヒ、モミなど) | 広葉樹(オーク、ブナ、カエデなど) |
|---|---|---|
| 一般的な密度範囲 (kg/m3) | 350 – 550 | 640 – 840 |
| 曲げ強さ(MPa) | 14~50(C14~C50グレード) | 30~70(D30~D70グレード) |
| 圧縮強度(MPa) // 粒度 | ~40 – 46 (スプルース/パイン) | 大幅に高い |
| 硬度 (ブリネル) // 粒子 | 3.2 – 4.0 | より高い (オーク ~5.5 ) |
| 締めすぎ時の故障モード | 木材繊維の圧縮・粉砕 | 木目線に沿った割れ/亀裂 |
| キャリッジボルトの代表的な用途 | デッキ材、木枠工事、一般建築工事 | 重量木造建築物、家具、船舶用寝台 |
2. スクエアネックの埋め込み深さの要件
スクエアネックの機能は木材に埋め込むことでナット締め時のボルトの回転を防止し、ヘッド側のレンチが不要になります。埋め込み深さ(正方形の部分が木材にどれだけ浸透するか)は、基材の圧縮率とせん断強度に一致させる必要があります。
- 針葉樹戦略 (埋め込み深さの増加): 針葉樹は密度が低く、圧縮強度が低いです。信頼性の高い回転防止ロックを実現するには、角が完全に移動して周囲の木材繊維をグリップできるように、四角い首をその深さまで押し込む必要があります。針葉樹の繊維は分割されるのではなく圧縮されるため、完全な深さで埋め込むと、ひび割れの危険がなく、最大限の機械的連動が得られます。
- 広葉樹戦略 (精密埋め込み): 広葉樹は密度が高く、割れやすいです。これらの材料の場合、引き抜き抵抗を最大にするためにスクエアネックを完全に埋め込む必要がありますが、パイロット穴はより高い精度で加工する必要があります。四角い首の場合は、木材を無理に引き離さないように、しっかりと凹みを設けるか、慎重に叩く必要があります。一般的なエンジニアリング標準は、回転公差ゼロで 100% 正確に埋め込むために、ネック サイズに一致する四角い溝を事前に製造することです。
どちらの場合も、スクエアネックの埋め込みが不完全であること、つまりネックが木の表面から突き出て座っていることが、ボルトの回転や緩みの主な原因となります。適切に埋め込まれた四角いネックにより機械的なロックが形成され、キャリッジ ボルトが片面での組み立てに効果的になります。
3. ヘッドの皿穴の深さ: 平面度と構造的完全性のバランスをとる
皿穴加工により、丸頭が材料表面と同一面またはその下に位置し、滑らかな仕上げが得られ、鋭利な突起が除去されます。ただし、木材が弱くなるのを避けるために、皿穴の深さを慎重に制御する必要があります。
- 針葉樹 (深い皿穴も可): 針葉樹は圧縮性があるため、割れずに深い皿穴に対応できます。ボルトの頭が下の繊維を圧縮し、安定した座面を作り出します。ただし、ボルト頭が適切に接触せずに皿もみをしすぎると、有効耐荷重面積が減少し、木材にかかる局所的な応力が増大する可能性があります。
- 堅木 (浅いまたは精密な皿穴が必要): 広葉樹の場合は、スペードビットで慎重に機械加工された浅い皿穴が必要です。広葉樹材の深い皿穴は応力上昇を引き起こし、ナットを締めたときに木目の割れを引き起こす可能性があります。目標は、木材の断面の完全性を可能な限り維持しながら、フラッシュ仕上げを達成することです。
4. 耐引抜性と割れ防止の複合効果
最大の引き抜き抵抗 (ボルトを木材に通すために必要な力) は、四角い首とボルトの頭の両方が木材の完全性を損なうことなく最適に木材に係合したときに達成されます。
- 針葉樹: 深く完全な深さのスクエアネックの埋め込みと適度な皿穴の組み合わせにより、最高の引き抜き抵抗が得られます。木材繊維が首の周りと頭の下で圧縮され、強力な機械的結合が形成されます。ボルトのシャンクよりわずかに小さい下穴を開ければ、割れる危険性は低くなります。
- 広葉樹: 回転防止のためにも同じ完全な深さの埋め込みが必要ですが、皿穴はより浅く、精密に機械加工する必要があります。スクエアネックは完全に固定されている必要がありますが、分割応力の発生を避けるためにパイロット穴の公差は厳しくなければなりません。広葉樹の場合、頭とナットの両方の下にワッシャーを使用すると、荷重が分散され、潰れたり割れたりするリスクがさらに軽減されます。
業界データによると、ボルトの回転や材料の亀裂など、キャリッジ ボルトの取り付けに関する問題の 80% 以上が、ボルト自体ではなく不適切な穴の加工に関連していることがわかっています。事前に開けられたパイロット穴、頭の深さまでの皿穴、フルスクエアネックの座面が、両方の木材タイプでの取り付けを成功させる 3 つの柱です。
5. 製造と品質の観点
キャリッジボルトの製造精度は、スクエアネック形状の一貫性に直接影響します。これは、さまざまな樹種にわたって信頼性の高い埋め込みを実現するための重要な要素です。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は、SEA Monies Metal Co., Ltd. 傘下の家族経営企業であり、金属製造における 20 年にわたる家族の経験と品質の伝統を継承しています。 Shengzhao Metal の強力な生産能力とサプライチェーンの優位性を利用して、当社は高品質の金属製品の研究開発、生産、世界販売を専門としています。家族の精度の追求、厳格な作業姿勢、長期的な取り組みを堅持し、安定した信頼性の高い製品とサービスを世界中のお客様にお届けしています。
工場の充実した研究開発・生産能力を活かし、高強度リベット、ボルト、ナット、ワッシャー、ピン、ネジ、各種カスタムパーツなどを専門に取り扱っております。当社の製品範囲は、ステンレス鋼、合金鋼、アルミニウム合金、銅、特殊合金などの材料をカバーしており、冷間圧造、熱間鍛造、CNC 加工などのプロセスを活用しています。当社の製品は 25 か国以上に輸出され、200 を超える顧客にサービスを提供しています。
Chance & Union は、「中国製造」を国際市場とシームレスに結び付けることに尽力し、専門的な技術と卓越した品質を通じて、研究開発から量産までワンストップの締結ソリューションを世界中の顧客に提供します。キャリッジボルトについては、針葉樹と広葉樹の両方の用途で一貫した埋め込み性能を確保するために、スクエアネックの寸法とヘッドの形状について厳しい公差を維持しています。
6. よくある質問(FAQ)
- Q1: 加圧処理された木材にはステンレス鋼または亜鉛メッキのキャリッジボルトを使用する必要がありますか?
A: 圧力処理された木材には、標準鋼の腐食を促進する化学物質が含まれています。 18-8 ステンレス鋼のキャリッジ ボルトは、耐食性に優れているため、加圧処理された木材によく推奨されます。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は、特定の環境への曝露と耐用年数の要件に合わせて、溶融亜鉛メッキとステンレス鋼のオプション (304/316) の両方を提供します。 - Q2: ヘッド側にアクセスできない場合、キャリッジボルトの空転を防ぐにはどうすればよいですか?
A: スクエアネックは、木材に完全に埋め込まれたときに回転を防ぐように特別に設計されています。パイロット穴が正しい直径 (シャンクよりわずかに小さい) であること、および四角い首が材料に完全に打ち込まれていることを確認してください。木材が著しく劣化している場合、または穴が拡大している場合は、ナイロン製のロック ナットまたはダブルナットを使用してアセンブリを固定することができます。 浙江チャンス&ユニオン輸出入株式会社 (チャンス&ユニオン)では、本締め前にスクエアネックシートの点検を推奨しております。 - Q3: 硬材のキャリッジボルトに推奨される下穴のサイズはどれくらいですか?
A: 広葉樹の場合、割れを防ぐために、ボルトシャンクの直径より 1/16 インチ小さい下穴を事前に開けてください。スクエアネックを完全に埋め込むには、注意深くタッピングするか、事前に機械加工された凹部が必要です。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は、応力集中や亀裂を避けるために、精密な広葉樹材の用途には、段付き穴あけプロセスまたは専用の皿穴ビットを使用することを推奨しています。
溶融亜鉛めっきコーチボルトのねじ干渉の管理: ISO 965-1 に準拠したスピン遠心分離と亜鉛めっき後のタッピングによるコーティングの蓄積の補償方法
溶融亜鉛メッキ (HDG) は、優れた腐食保護を提供します。 コーチボルト 屋外の木造構造物に使用されていますが、このプロセスはエンジニアリング上の重大な課題を引き起こします。亜鉛コーティングにより、外ねじ (ボルト) と内ねじ (ナット) の両方に厚みが増し、ISO 965-1 で定義されているねじ公差限界を超える可能性があります。この「干渉」により、適切な補正がなければ組み立てが困難になったり、組み立てが不可能になったりする可能性があります。この記事では、スピン遠心分離と亜鉛メッキ後のタッピングという 2 つの重要なプロセスを適用して、機能的なねじの取り付けを復元する方法について説明します。
1. ISO 965-1 ねじ公差とコーティング許容差の問題を理解する
ISO 965-1 は、雌ねじと雄ねじの公差が指定された標準メートルねじプロファイルを定義します。溶融亜鉛メッキファスナーの場合、ボルトねじとナットねじの両方の追加層としてコーティングの厚さを考慮する必要があります。累積的な影響により、ねじ山クリアランスがゼロになったり、マイナスの許容値が生じたりする可能性があります。つまり、ナットがボルトにねじ込まれなくなることを意味します。
次の表は、M12 ボルトとナットの組み合わせのねじ寸法に対する HDG コーティングの影響を示しています。
| パラメータ | ノンコート(公称) | HDG(両面コーティング)あり | 干渉の蓄積 |
|---|---|---|---|
| ボルトねじ外径 | 12.000mm | 12.000 2 × コーティング = 12.080 mm | ねじ山クリアランスの減少: 合計 0.160 mm まで |
| ナットねじ内径(内径) | 10.500mm | 10.500 - 2 × コーティング = 10.420 mm | |
| 効果的なねじのフィット | ISO 965-1 公差内のクリアランス | 潜在的なゼロまたは負のクリアランス | 干渉により組み立てができない |
注: M12 ファスナーの一般的な HDG コーティングの厚さは、片面あたり 40 ~ 60 µm の範囲です。ボルトの半径方向の全体的な蓄積 (長径) とナットの内部の減少 (短径) が組み合わさって、重大な嵌合問題が発生します。
2. 補償工程1:遠心分離(遠心分離)
スピン遠心分離は、亜鉛めっき浴の直後、コーティングがまだ溶融している間に適用されます。ファスナーは穴のあいたバスケットに入れられ、高速で回転され、ねじ山やその他の表面から余分な亜鉛が排出されます。このプロセスにより、次の 3 つの重要な結果が得られます。
- 均一なコーティング厚さ: スピニングにより、ねじ山とねじ山の根元のコーティングがより均一で薄い層に減少します (大型ファスナーの場合、通常は平均 30 ~ 50 μm)。これは、重要な直径ゾーンでの蓄積を最小限に抑えるのに役立ちます。
- スレッドのクリーンアップ: 余分な亜鉛を除去することにより、スピニング動作によりねじ山のプロファイルが維持され、ねじ山の根元または山の頂上が完全に埋まるのを防ぎ、重大な干渉のリスクが軽減されます。
- 制御された変動: 遠心分離を適切に制御すると、バッチ全体でのコーティングの厚さの変動が減少し、その後のタッピングプロセスがより予測可能で信頼性の高いものになります。
ただし、遠心分離だけでは ISO 965-1 の適合を達成するには必ずしも十分ではありません。特に、より重いコーティング要件を伴う大径ボルト (M16 以上) の場合はそうです。亜鉛めっき後のタップ加工は、二次補正ステップとして頻繁に必要となります。
3. 補正工程2:亜鉛メッキ後タッピングまたはネジ山ブラッシング
亜鉛メッキ後のタッピング(またはスレッドブラッシング)では、硬化したタップまたはブラシをコーティングされたスレッドに通し、裸の鋼を露出させることなく、スレッドの側面および頂部から過剰な亜鉛を選択的に除去します。このプロセスは、コーティングが冷却して固化した後に実行されます。
- 選択的除去: タップはねじ山の頂上と側面の亜鉛コーティングを切断または圧縮し、ねじ山プロファイルを標準の幾何学的形状に戻しますが、根元やその他の表面に残った亜鉛は腐食防止のために無傷のまま残します。
- 直径の修復: タッピングにより、おねじの外径が小さくなり、内ねじの内径がきれいになり、ISO 965-1 で要求されるクリアランスが回復します。タッピング後の望ましいクリアランスは通常、規格で指定されており、ボルトとナットのスムーズな組み立てが保証されます。
- コーティングの保存: 亜鉛メッキ後のタッピングは、適切に実行されれば、ASTM A153 または ISO 1461 で要求される最小局所厚さ未満にコーティングを減らすことなく、余分な亜鉛 (頂点から約 10 ~ 15 μm) のみを除去します。
Chance & Union を含む多くのメーカーは、制御された遠心分離と精密タッピングを組み合わせて、HDG コーチ ボルトがコーティングの完全性を維持しながら ISO 965-1 の適合要件を一貫して満たしていることを保証しています。
4. 製造の観点: 一貫したねじの適合の実現
スピン遠心分離と亜鉛メッキ後のタッピングを組み合わせるには、注意深いプロセス制御が必要です。主な変数には、浸漬時間、引き出し速度、遠心分離機の速度、タップの形状、および二次操作で使用される切断パラメーターが含まれます。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は、SEA Monies Metal Co., Ltd. 傘下の家族経営企業であり、金属製造における 20 年にわたる家族の経験と品質の伝統を継承しています。 Shengzhao Metal の強力な生産能力とサプライチェーンの優位性を利用して、当社は高品質の金属製品の研究開発、生産、世界販売を専門としています。家族の精度の追求、厳格な作業姿勢、長期的な取り組みを堅持し、安定した信頼性の高い製品とサービスを世界中のお客様にお届けしています。
工場の充実した研究開発・生産能力を活かし、高強度リベット、ボルト、ナット、ワッシャー、ピン、ネジ、各種カスタムパーツなどを専門に取り扱っております。当社の製品範囲は、ステンレス鋼、合金鋼、アルミニウム合金、銅、特殊合金などの材料をカバーしており、冷間圧造、熱間鍛造、CNC 加工などのプロセスを活用しています。当社の製品は 25 か国以上に輸出され、200 を超える顧客にサービスを提供しています。
Chance & Union は、「中国製造」を国際市場とシームレスに結び付けることに尽力し、専門的な技術と卓越した品質を通じて、研究開発から量産までワンストップの締結ソリューションを世界中の顧客に提供します。 HDG コーチ ボルトの場合、当社は二重補正アプローチを導入しています。最適化されたスピン遠心分離によりコーティングされたままの厚さを制御し、続いて亜鉛メッキ後の精密なタッピングにより、すべてのボルトが ISO 965-1 のねじ嵌合要件を満たしていることを確認して、スムーズなナット組み立てを実現します。
5. よくある質問(FAQ)
- Q1: 亜鉛めっき後のタップ加工では通常どのくらいの膜厚が除去されますか?
A: タッピングでは通常、ねじ山の頂上から 10 ~ 15 μm の亜鉛が除去されますが、これは下地の鋼材を露出させることなくクリアランスを回復するのに十分な量です。これにより、ASTM A153 で要求される最小コーティング厚 (M20 ボルトの場合は 1.7 ミル / 43 μm) が確実に維持されます。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) はこのプロセスを制御して、ねじ山のフィットと腐食保護の両方を維持します。 - Q2: 亜鉛メッキ後のタッピングを行わずに、スピン遠心分離だけで ISO 965-1 適合を達成できますか?
A: 場合によっては、特にコーティングが薄い小径ボルト (M6 ~ M10) の場合、遠心分離だけで許容可能なねじ山が得られる場合があります。ただし、M12 以上のサイズの場合、または ISO 965-1 の厳密な適合が必要な場合は、ほとんどの場合、亜鉛メッキ後のタップ加工が必要です。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は両方のプロセスを使用して、すべての直径にわたって一貫したバッチ品質を保証します。 - Q3: 亜鉛メッキ後のタッピングはボルトの耐食性に影響しますか?
A: タッピングを正しく実行すると、ネジ山から余分な亜鉛のみが除去され、ネジ山根元やその他の重要な表面に十分なコーティングが残ります。塩水噴霧試験におけるボルトの全体的な耐食性は、未タップのファスナーと同等のままです。 浙江チャンス&ユニオン輸出入株式会社 (Chance & Union) は、タッピング後の ASTM A153 または ISO 1461 への準拠を確認するためのコーティング厚さ検証レポートを提供します。