
シート メタル接続の失敗はすべて、ドライバーがファスナーに触れる前に行われた 3 つの決定 (間違ったゲージ、間違ったドリル ポイント、またはベース材料の間違ったねじピッチ) のいずれかに遡ります。板金の範囲は、0.5 mm の柔らかいアルミニウム クラッディングから 3 mm の冷間圧延鋼ブラケットまであり、一方の厚さに合わせて調整された留め具は、もう一方の厚さで自由に回転するか、進入時にパネルの端をせん断します。方法を理解する タッピンねじ 部品箱から推測するのではなく、実際に穴の内側のねじ山を切断して形成することが、正しい部品を指定するための出発点となります。
セルフタッピングファスナーは 2 つの仕事を同時に実行します。前進するときに嵌合ねじ山を作成し、一度取り付けられると結合された層を一緒にクランプします。ねじ山形成のバリエーションは、材料を除去することなく金属を外側に移動させます。これは、移動した金属がねじ山の根元に流れ込む、薄くて延性のあるシートにうまく機能します。ねじ切りタイプは、溝付きまたは溝付きの先端で材料を削り取ります。これは、成形するとパネルに亀裂が入ったり、過剰なトルクが発生したりする、より厚いまたはより硬いシートに適しています。この 2 つのカテゴリを混同することが、製造工場から報告される剥離穴の最も一般的な原因です。
材料を放射状に移動させます。生の引抜き強度よりもしっかりとした気密シールが重要な、1.5 mm 未満のシートおよびそれより柔らかい合金に最適です。
材料が進むにつれてカールを取り除きます。 1.5 mm 以上のシート、または繰り返しの組み立てと分解のサイクルに適しています。
ドリルチップと切削ネジを 1 つの部品に組み合わせ、鋼鉄上で最大約 3 mm の下穴の段差をなくします。
ゲージはパッケージに刻印されている直径コードであり、接合される 2 つの層のうち厚い方ではなく、薄い方を基準にして選択する必要があります。薄い外皮に対してゲージが大きすぎると、周囲の金属が変形して目に見えるディンプルが生じます。厚いブラケットに対してゲージが小さすぎると、かみ合い深さがなくなる前に数回転しかねじ込まれません。
長さの計算方法はジョイントのタイプに応じて異なります。 2 枚のシートを介した重ね接合の場合、ネジは両方の層に完全に通過し、裏側の 2 ~ 3 つの露出したネジ山を通過して、過剰な突出がなく完全にかみ合っていることを確認する必要があります。成形されたフランジまたは押し出しプロファイルにねじ込まれるねじの場合、長さはフランジ面の下にスタンドオフの完全なねじ山を少なくとも 3 つ残す必要があります。これは、ねじ山が少ないと引き抜き抵抗が大幅に減少し、ねじ山が多いと内壁に突き当たって底に突き当たる危険性があるためです。
| シートの組み合わせ | 代表的なゲージ | 一般的な長さ |
| 0.6mm~0.6mm重ね継手 | No.6 | 9.5mm |
| 1.0mm~1.6mmブラケット | No.8 | 13mm |
| 1.6mm~2.4mmフレーム | No.10 | 16mm |
| 2.4mm~3.0mmの構造 | No.12 | 19mm |
セルフドリリングねじの先端は、下穴なしで貫通できる材料の合計厚さにほぼ対応するポイント番号によって分類されます。ポイント 1 とポイント 2 のチップは、組み合わせて 0.7 mm ~ 3.2 mm のライトシートに対応します。ポイント 3 のチップはその範囲を 4.8 mm に拡張し、ポイント 5 のチップは最大約 6.4 mm までの構造用鋼セクション用に構築されています。実際のスタックの厚さよりも低い定格のチップを選択すると、取り付け者はそれを補うためにドライバーのトルクを増やす必要があり、根本的な不一致を解決するのではなく、ネジ山が剥がれたり、ヘッドが折れたりする可能性が高くなります。
フルート数はポイント数と同じくらい重要です。シングルローブのドリルチップは、薄いシートでは効率的に切り粉を取り除きますが、厚いシートでは中心からずれてしまう可能性があります。溝付きまたは翼付きの先端が構造ゲージ鋼の穴から破片を遠ざけ、貫通を開始するのに必要な軸力を軽減します。繰り返し生産を行う場合、ジョブ全体に 1 つの評価を与えるのではなく、材料バンドごとに 1 ポイントの評価を標準化することで、シフト全体でのサイクル タイムと不合格率を予測可能に保ちます。
ドリルポイントのサイズが 1 つ小さすぎると、単に貫通するのに時間がかかるだけではありません。局所的な熱が発生して穴のエッジが加工硬化され、その後のねじ山形成パスに抵抗が生じ、ドライバーが完全に着座していると報告したにもかかわらず、緩んだトルク不足の接合部が生成されます。
点摩耗は、一度に故障するのではなく徐々に劣化するため、見落とされがちです。新しいポイント 2 チップは 3 mm のスタックを快適にクリアする可能性がありますが、数千サイクルの後、同じチップは 2 mm シートでは困難になり始めるため、オペレータはビットを交換するのではなく、より強く押すことで対応することがよくあります。ビットごとのサイクル数を追跡すると、ワークステーションで単純な集計シートを使用した場合でも、拒否されたジョイントのスパイクとして現れる前にこのドリフトを捕捉できます。同じラインで 2 つまたは 3 つのシフトを実行しているショップでは、目に見える故障を待つのではなく、シフトをまたいでビット交換を時間差で行うことで、週を通して不良品率が平坦に保たれることがよくあります。
隣接するねじ山間の距離であるねじ山ピッチは、各ねじ山がどれだけの材料と係合するか、およびねじが 1 回転ごとにどれだけ速く進むかを決定します。粗ピッチねじは、1 インチあたりのねじ山数が少なく、ねじ山プロファイルが深いため、各ねじ山が限られた材料にしっかりと食い込む必要がある、薄くて柔らかいシートの剥離に対して強い抵抗力を発揮します。ファインピッチねじ山は、同じ長さの中により多くのねじ山を詰め込み、クランプ荷重をより多くの接触点に分散させるため、厚いシートや振動に直面する用途に適しています。
細かいピッチが粗いピッチを上回り始める交差点は、合金の硬さに応じて、一般に 1.6 mm から 2.0 mm の間にあります。その帯域より下では、細ねじを完全に形成するのに十分な材料の深さが単にないため、粗いピッチは一貫してより優れた保持トルクを生成します。この帯域を超えると、より多くのねじ山が同じクランプ力を共有するため、単一のねじ山が不均衡な応力を負担することがなくなり、繰り返しの負荷サイクル下でもピッチが細かくなり、ねじ山が剥がれにくくなります。
ピッチの選択は、上流で選択されたパイロット穴の公差とも相互作用します。パンチまたはドリルで開けられた穴が 100 分の 1 ミリメートルでも大きくても、粗いピッチのねじをほぼ正常にかみ合わせることができます。これは、ねじの形状が深いほどグリップする材料が多くなるためです。同じ大きな穴の細かいピッチのねじ山は、個々のねじ山がもともと浅いため、利用可能なかみ合いのかなりの部分を失います。これが、より厚い、細かいピッチのアセンブリの製造図面では、通常、薄い、粗いピッチのシート用に作成された図面よりも厳しいパイロット穴の公差が要求される理由の 1 つです。
同じ厚さの 2 つのパネルでも、合金組成が異なる場合、同じファスナーの下ではまったく異なる動作をする可能性があります。アルミニウム シートは、同等の厚さの軟鋼の約 3 分の 1 の硬さであるため、鋼用と評価されたドリル ポイントではアルミニウムを簡単に貫通してしまい、場合によってはネジがかみ合う前にファスナーがぐらつくことがあります。ステンレスシートは反対側の端にあり、打ち込み中にはるかに多くの摩擦熱を発生します。そのため、ステンレス互換のファスナーは通常、先端とねじ山の側面にハードケース処理が施されています。
延性は、オーバードライブに対するジョイントの寛容性にも影響します。柔らかいアルミニウムは完全に固定される時点を過ぎても変形し続けるため、スチール製のトルクに設定されたドライバーはクラッチが作動する前に周囲のパネルを押しのけることになります。より硬い合金はその変形に抵抗するため、クラッチの設定が強すぎると、ディッシングではなくネジ山が剥がれるリスクが生じます。厚さだけでなく、ドライバーのトルクとクラッチの設定を特定の合金に適合させることで、このギャップが解消されます。
ファスナー自体のコーティングの選択は、これらの素材の違いにも影響します。裸のアルミニウムに亜鉛メッキされた炭素鋼のネジを打ち込むと、湿った環境では時間の経過とともに穏やかなガルバニック反応が起こり、最初の機械的な取り付けが正しかったとしても、徐々に接合部が緩んでしまいます。ベースシートと互換性のあるコーティングを施したファスナー、または異種金属が接触する必要があるナイロンワッシャーなどの物理的バリアを使用すると、この遅い劣化を回避できます。使用開始から最初の数週間でこの問題が現れることはほとんどありません。まさにこれが、最初の品質検査で見逃され、数か月後に原因不明の緩い接合部として初めて表面化する理由です。
締め付けの一貫性は、ネジ自体によるものではなく、繰り返し可能な取り付け順序によってもたらされます。コールバックが最も少ないショップは、オペレーターの経験レベルに関係なく、同じチェックリストに従う傾向があります。
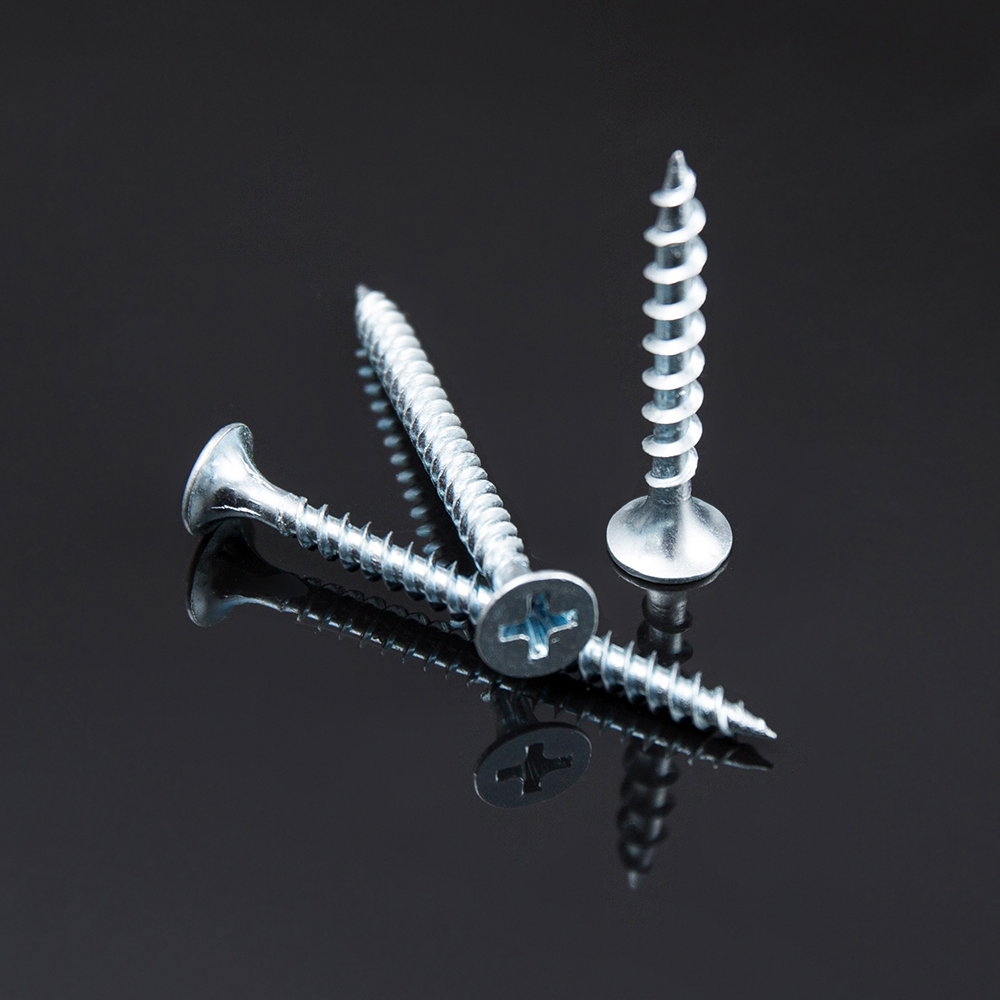 垂直な位置合わせと安定した駆動速度により、取り付け中のネジ山にかかる横荷重が軽減されます。
下穴については別の注意が必要です。薄いシートにねじ山を形成するねじの場合、形成されたねじ山は穴の周囲の乱されていない材料に依存するため、下穴をスキップすることは通常は問題なく、さらに好ましいことです。厚いシートのねじ切りねじの場合、ねじの内径の約 85% の大きさの下穴により、ねじ山のかみ合いを犠牲にすることなく駆動トルクが大幅に低減され、大量の作業でビットの寿命が大幅に延長されます。
固定具は、トルクの一貫性においても地味ですが重要な役割を果たします。運転中に屈曲を許可されたパネルは、加えられた力の一部をクランプアップではなくたわみとして吸収します。これは、初期トルクチェックで正しく読み取られる接合部として後で現れますが、パネルが安定すると最初の数回の負荷サイクル後に緩みます。組み立て中に、ドライバーがファスナーを固定している数秒間であっても、スタックを硬いバッキング プレートにしっかりとクランプすると、この変動がなくなり、オペレーター間でのトルク測定値の再現性がはるかに高くなります。
現場での障害のほとんどは、認識可能なパターンの短いリストに分類され、それぞれがランダムな欠陥ではなく、特定の不一致を示しています。
| 症状 | 考えられる根本原因 | 訂正 |
| ネジが噛まずに回る | ゲージが小さすぎる、または穴が大きすぎる | ゲージを 1 つ増やすか、パイロット穴のサイズを小さくします |
| 走行中にヘッドが折れる | 材料の硬度に対してトルク設定が高すぎる | クラッチ設定を下げます。最初にスクラップで確認してください |
| ヘッド周りのパネルディンプル | 薄いアウターシートにはゲージが大きすぎます | ゲージをステップダウンし、ワッシャーヘッドのバリエーションを追加 |
| 数週間の使用後にジョイントが緩む | コースピッチ used on thicker vibrating panel | ファインピッチに切り替え、トルク仕様を再確認してください |
| ネジが貫通する前にふらつく | ドリル先端は軟質合金には攻撃的すぎる | 低いポイント番号を選択し、フィード圧力を下げます |
診断に役立つ習慣は、各生産実行から失敗したサンプルの小さなセットを保存し、拡大してねじ山プロファイルを検査することです。ファスナー自体のねじ山がきれいで損傷していない、穴が剥がれている場合は、通常、穴またはゲージの不一致を示しています。目に見えて摩耗したり、ねじ山が丸くなったりしたファスナーは、数千サイクル前に交換する必要があったビットの過剰な駆動サイクルを示しています。
また、仕様を変更する前に、真のファスナーの欠陥をプロセスの欠陥から分離するのにも役立ちます。実際の治具やトルク校正の問題を解決するために、より重いゲージや異なるピッチに交換すると、元の苦情は解決されずに、ディンプルの増加などの新たな問題が発生することがよくあります。部品表に触れる前に、少数の不合格サンプルを取り付けチェックリストと比較して、根本原因を簡単に特定すると、通常は問題がより早く解決され、それ以外の点では良好に動作していた生産工程全体で不必要な部品番号の変更が回避されます。
同じ少数のシートの組み合わせを繰り返し実行しているショップの場合、ゲージ、長さ、ポイント、ピッチを毎回最初から再導出するのではなく、アセンブリごとに短い仕様カードを文書化する価値があります。一般的なカードには、2 つの材料層、その厚さ、選択した層がリストされています。 板金ネジ ゲージと長さ、ドリルポイントの定格、ピッチタイプ、目標ドライバートルク、およびパイロット穴の要件。このカードを作業指示書に添付すると、シフト間のあいまいさがなくなり、新しいオペレーターに部族の知識に依存しない参照先が与えられます。
まだ文書化されていない新しいシートの組み合わせが現れた場合は、簡単な 3 ステップの試運転が効果的です。メーカーのベースライン トルクで 1 つのサンプルを駆動し、ディンプルや剥がれがないか検査し、その結果に基づいてどちらかの方向に少しずつトルクを調整し、その後 3 つの連続したサンプルが一貫したスタンドオフできれいに装着されたら設定をロックします。この試行的なアプローチには数分かかり、未検証の設定でバッチ全体が実行されるのを防ぎます。
ファスナーの選択は腐食への曝露にも影響しますが、その考慮は純粋な機械的嵌合の範囲外にあります。内側のブラケットは塗装がほとんど必要ありません セルフドリリングファスナー ただし、基本的な機械的定格が標準的な炭素鋼部品を必要とする場合でも、天候、洗い流し、または沿岸の大気にさらされるものはすべて、耐食性コーティングまたはステンレス構造の恩恵を受けます。
セルフタッピングねじは、前進するにつれて独自のねじ山を切るか形成しますが、それでも通常は金属に下穴をあける必要があります。セルフドリリングネジにはドリルポイントの先端が追加されており、独自のスターター穴を開けてシングルパスでネジ山を形成できるため、厚いシートでの組み立てが高速化されます。
ジョイントのトルクが不足していても、手で回転させるのに抵抗があり、取り外すと無傷のネジ山が見えます。ストリップされた穴は、ほとんど抵抗なく自由に回転し、多くの場合、明確なねじ山のプロファイルではなく、滑らかで丸い穴のエッジを示します。
それは可能ですが、ゲージはディンプルを避けるために薄い層に合わせてサイズ設定する必要がありますが、長さは依然として厚い層に完全に係合することを考慮する必要があります。これが、多くのアセンブリが、いずれかのシート単独ではなく、組み合わせたスタック用に特別に選択された長さの 1 つのゲージを使用する理由です。
はい。粗ピッチねじは、各回転でより多くの直線距離をカバーするため、回転あたりの前進が速くなり、薄いシートにファインピッチ性能が必要ない大量生産時のサイクルタイムが短縮されます。
アルミニウムはスチールよりも低い力で変形するため、スチール用に調整されたトルク設定では、クラッチが作動する前にオーバードライブしてアルミニウムがディンプルし、同じ設定ではスチールのジョイントがアンダーシートになる可能性があります。トルク設定は、単一のデフォルトから仮定するのではなく、材料ごとに検証する必要があります。